

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-29 Origen:Sitio


Una sola válvula defectuosa compromete un lote completo de cerveza. Esta falla mecánica provoca retiradas de productos, tiempos de inactividad prolongados en la producción y contaminación microbiana grave. Equilibrar los estrictos requisitos higiénicos con el control del flujo de fluidos y la gestión de la presión plantea un importante desafío de ingeniería en el suelo de la bodega. Necesita una válvula de mariposa sanitaria confiable para tuberías de cervecería para mantener la integridad del lote y que las operaciones funcionen sin problemas. Esta guía proporciona un marco técnico para evaluar, dimensionar y especificar las configuraciones correctas de válvulas. Veremos cómo elegir componentes según la ubicación del proceso, las necesidades de automatización y la infraestructura de tuberías existente. Aprenderá a combinar los materiales de los asientos con los productos químicos de limpieza y a seleccionar las conexiones finales que se ajusten a su programa de mantenimiento.
El tipo de conexión determina la velocidad del mantenimiento versus la permanencia del sistema: las conexiones Tri-clamp ofrecen una ruptura rápida para la limpieza manual, mientras que las conexiones soldadas a tope brindan integridad estructural para líneas CIP permanentes de alta presión.
La selección del asiento de elastómero es fundamental para la resistencia térmica y química: hacer coincidir los materiales del asiento (EPDM, silicona, FKM) con concentraciones de productos químicos de limpieza específicos y temperaturas SIP evita la degradación prematura.
Las opciones de actuación definen la escalabilidad de la automatización: la transición de manijas manuales de múltiples posiciones a actuadores neumáticos requiere evaluar la infraestructura de aire comprimido actual y los objetivos de automatización futuros.
La investigación de proveedores garantiza el cumplimiento y la seguridad: los informes de pruebas de materiales (MTR) y las certificaciones higiénicas (3-A, FDA) no son negociables para mitigar los riesgos de contaminación y garantizar la integridad de los lotes.
El funcionamiento fundamental de este equipo se basa en una mecánica sencilla. La rotación del vástago central mueve un disco metálico paralelo o perpendicular al flujo de fluido. Este mecanismo ofrece una dimensión cara a cara muy compacta. El diseño que ahorra espacio sigue siendo fundamental para los densos patines de cervecería, los paneles oscilantes de bodegas y los colectores de enrutamiento complejos. Una unidad estándar de dos pulgadas ocupa apenas unos pocos centímetros de espacio lineal en la tubería. Ofrece una operación rápida de 90 grados para un control de flujo inmediato. Obtendrá un rendimiento de sellado confiable en comparación con alternativas más voluminosas, como válvulas de globo o de bola, que a menudo atrapan líquido en las cavidades de su cuerpo. El perfil delgado permite a los instaladores de tuberías instalar múltiples unidades en espacios reducidos sin comprometer la accesibilidad del operador o el espacio libre para las llaves.
Las tuberías de las cervecerías exigen geometrías internas sin grietas. Una válvula de mariposa sanitaria de cervecería correctamente especificada evita el refugio microbiano. Protege el sistema durante los rigurosos procedimientos de limpieza in situ (CIP) y esterilización in situ (SIP). La interfaz entre el disco metálico y el asiento de elastómero debe permanecer perfectamente nivelada. Si el asiento se desgasta de manera desigual, el líquido penetra en el muñón del vástago, creando un enorme riesgo de contaminación. Las superficies internas lisas garantizan que el ácido cáustico y peracético (PAA) elimine toda la basura orgánica y los residuos de levadura. El acabado metálico interno debe cumplir con estrictos estándares de rugosidad promedio (Ra), generalmente de 32 micropulgadas o más. Una higiene constante se traduce directamente en un sabor uniforme de la cerveza, cero infecciones por diacetilo y una mayor vida útil del envase.
La rotación del disco de 90 grados afecta significativamente la dinámica de fluidos. Debe calcular con precisión las caídas de presión y los coeficientes de flujo (Cv) aceptables. El disco se asienta directamente en el medio del recorrido del flujo incluso cuando está completamente abierto, lo que provoca una ligera restricción. El sistema debe mover mosto pesado, cerveza terminada y soluciones de limpieza fuertes sin inducir tensión de corte o cavitación. Estas unidades regulan el flujo de líquidos de manera efectiva para aplicaciones de encendido/apagado. Sin embargo, siguen siendo menos ideales para tareas de aceleración precisas. Empujar fluidos a través de un disco parcialmente abierto crea turbulencias severas. Esta turbulencia daña las sensibles células de levadura durante la cosecha y provoca formación de espuma no deseada en las líneas de cerveza terminadas. El tamaño adecuado garantiza que el diámetro interno coincida exactamente con el tubo, manteniendo un recorrido de flujo suave y sin obstrucciones.
Las operaciones de la cervecería imponen una inmensa tensión mecánica a los componentes de las tuberías durante los rápidos cambios de temperatura. Pasar instantáneamente del mosto hirviendo a 212°F al licor frío a 35°F impacta al sistema. Los componentes de acero inoxidable se expanden y contraen a diferentes ritmos. Las válvulas deben mantener un sello confiable bajo una expansión térmica severa. El disco de metal y el asiento de elastómero interactúan dinámicamente durante estos cambios extremos de temperatura. Si el material del asiento carece de resiliencia térmica, se deforma o sobresale del cuerpo de la válvula. Esta deformación provoca fugas inmediatas al suelo del sótano e introduce oxígeno en el flujo de producto. La selección de componentes diseñados específicamente para absorber ciclos térmicos elevados evita estas fallas catastróficas a mitad de preparación.
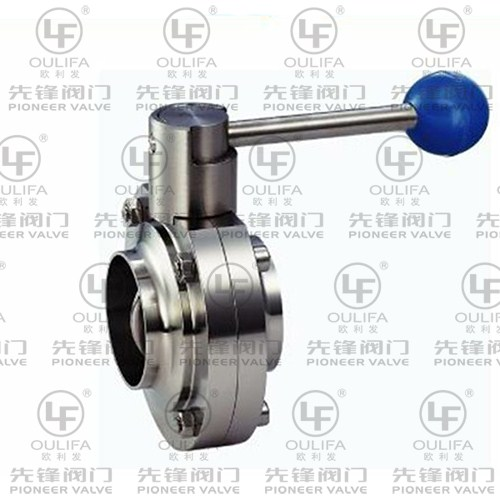
Los tipos de conexión rápida con abrazadera brindan distintas ventajas operativas en el piso del sótano. Permiten un rápido montaje y desmontaje sin herramientas especializadas. Debe implementar una válvula de mariposa de triple abrazadera para preparar cerveza en mangueras de transferencia, carros de bomba portátiles y configuraciones de enrutamiento temporales. Se adaptan a áreas que requieren inspección manual frecuente o limpieza manual fuera de lugar (COP). Los operadores pueden romper una sección de tubería en minutos para eliminar una obstrucción o inspeccionar un asiento.
Esta flexibilidad introduce una compensación mecánica específica. Existe la posibilidad de que se apriete demasiado durante cada reensamblaje. Los operadores suelen aplicar demasiada torsión a la tuerca de mariposa de la abrazadera. Esto fuerza a la junta a extruirse hacia el flujo de producto. Las juntas extruidas crean una barrera física donde se acumulan suciedad y bacterias, lo que compromete el rendimiento confiable del sellado. Una formación adecuada sobre los límites de torsión evita este problema común en el sótano.
Las conexiones soldadas ofrecen beneficios estructurales superiores en instalaciones de tuberías permanentes. Eliminan la necesidad de abrazaderas y juntas externas en los puntos de conexión, eliminando posibles vías de fuga. Especifique una válvula de mariposa soldada a tope para líneas de cerveza para cabezales de proceso principales. Manejan excepcionalmente bien matrices de enrutamiento automatizadas y áreas de alta vibración cerca de bombas centrífugas. La transición perfecta de la tubería al cuerpo de la válvula garantiza un flujo óptimo y cero acumulaciones.
Esta permanencia conlleva una notable compensación de instalación. La instalación requiere experiencia especializada en soldadura orbital. El soldador debe purgar el interior de la tubería con gas argón para evitar la oxidación, conocida como azúcar, en la parte posterior de la soldadura. La inspección manual interna se vuelve casi imposible una vez instalada. Debe confiar completamente en caudales CIP validados para garantizar el saneamiento. Cualquier fallo en el régimen CIP pasa desapercibido hasta que se produce el deterioro del producto.
Las conexiones bridadas se adaptan perfectamente a aplicaciones de servicios públicos de salas de cocción a gran escala. Los diámetros de las tuberías en estas áreas suelen exceder las 4 pulgadas. Instale una válvula de mariposa sanitaria con bridas en las entradas principales de agua de la ciudad. Funcionan excepcionalmente bien para grandes cabezales de glicol o sistemas de manipulación de levadura a granel. La brida atornillada proporciona una conexión altamente segura y a prueba de fugas bajo cargas pesadas de fluidos y altas presiones de línea.
La compensación implica dimensiones físicas y mano de obra de instalación. Las unidades con bridas ocupan un espacio enorme y pesan mucho. La instalación lleva mucho más tiempo en comparación con las conexiones de abrazadera. Los instaladores de tuberías deben seguir una secuencia de apriete específica en forma de estrella con una llave dinamométrica para garantizar una compresión uniforme de la junta. Rara vez se utilizan en líneas de contacto directo con el producto debido a la dificultad de mantener los estándares higiénicos en la cara plana de la brida.
En ocasiones, las conexiones estándar no cumplen con los requisitos de ingeniería específicos de la planta cervecera. Combinar equipos europeos heredados con tuberías estadounidenses modernas a menudo requiere adaptación. La especificación de conexiones finales de válvulas sanitarias personalizadas resuelve este problema de integración. Puedes pedir extremos mixtos, como por ejemplo una soldadura en un lado y una rosca DIN o SMS en el otro.
Este proceso de ingeniería personalizado minimiza la necesidad de adaptadores de carrete voluminosos. La eliminación de los adaptadores reduce directamente los tramos muertos en la tubería. Las patas muertas atrapan fluidos y resisten los esfuerzos de limpieza CIP porque la velocidad química cae a cero en la bolsa. Las configuraciones personalizadas agilizan el diseño de las tuberías, mejoran la dinámica del flujo y mejoran la higiene general del sistema al mantener el recorrido del fluido lo más corto posible.
La selección de materiales determina la longevidad y seguridad de la infraestructura de su tubería. Debe comparar el acero inoxidable 304 con el acero inoxidable 316L. El acero inoxidable 304 sigue siendo aceptable para servicios ambientales como aire comprimido, suministro de glicol o líneas de agua estándar. Sin embargo, el acero inoxidable 316L es obligatorio para todas las superficies de contacto del producto. La "L" denota un bajo contenido de carbono, lo que evita el deterioro de la soldadura durante la instalación. 316L contiene molibdeno, lo que proporciona una resistencia superior a la corrosión contra cerveza ácida, agua de elaboración con alto contenido de cloruro y limpiadores cáusticos fuertes.
Los requisitos de acabado superficial son muy importantes para las áreas de contacto del producto. El metal debe someterse a un pulido mecánico para alcanzar valores Ra específicos. Un acabado higiénico estándar requiere un Ra de 32 micropulgadas o mejor. Las superficies más lisas previenen la adhesión bacteriana y facilitan ciclos CIP efectivos. El electropulido puede mejorar aún más la superficie, creando una capa pasiva de óxido de cromo que resiste la corrosión y la formación de colorete.
El asiento de elastómero forma el sello crítico entre el disco metálico y el cuerpo de la válvula. Seleccionar el material incorrecto garantiza fallas prematuras, fugas y contaminación del producto. Debe hacer coincidir el elastómero con los químicos, concentraciones y temperaturas específicas de su proceso diario.
EPDM (monómero de etileno propileno dieno): constituye el estándar indiscutible de la cervecería. Maneja eficazmente agua fría, licor caliente, mosto hirviendo y productos químicos CIP estándar (2 % cáustico, PAA). Soporta temperaturas de hasta 275°F. Sin embargo, el EPDM muestra una grave debilidad frente a los aceites y grasas. Si bien es menos relevante en la elaboración de cerveza estándar, esto se vuelve crítico si se utilizan líneas de uso cruzado para complementos que contienen aceites pesados.
Silicona: La silicona ofrece una tolerancia excepcional a las altas temperaturas. Maneja ciclos de vapor SIP de hasta 392 °F sin degradarse ni derretirse. El principal inconveniente es su menor resistencia al desgarro mecánico en comparación con el EPDM. La fricción del disco de metal que gira contra el asiento de silicona lo desgasta más rápido, lo que requiere un reemplazo más frecuente.
FKM/Viton y PTFE: utilice estos materiales para líneas de productos químicos altamente agresivos. El PTFE (teflón) proporciona una resistencia química casi universal. Se adapta a aplicaciones específicas de dosificación de sabor donde la pérdida de sabor representa una preocupación. El PTFE es muy rígido y requiere un par de accionamiento más alto para lograr un sello, lo que a menudo requiere actuadores neumáticos más grandes.
Material del asiento | Aplicación de cervecería primaria | Límite máximo de temperatura | Debilidad operativa clave |
|---|---|---|---|
EPDM | Mosto, cerveza, CIP estándar | 135°C (275°F) | Poca resistencia a aceites y grasas. |
Silicona | Líneas SIP de alta temperatura | 200°C (392°F) | Baja resistencia al desgarro mecánico |
FKM (Vitón) | Líneas de limpieza ácida agresiva | 200°C (392°F) | Poca resistencia a la cáustica caliente. |
PTFE (teflón) | Dosificación de sabor, productos químicos agresivos | 150°C (302°F) | El material rígido requiere un alto torque |
La operación manual sigue siendo común en salas de cocción y bodegas más pequeñas. Debe elegir entre manijas tipo tirador y manijas con gatillo de múltiples posiciones. Las manijas tipo tirador permiten acciones de apertura y cierre rápidas con un simple bloqueo de dos posiciones. Son muy duraderos y rentables. Los mangos de gatillo de posiciones múltiples brindan capacidades básicas de regulación del flujo. Permiten a los operadores bloquear el disco en varios ángulos (a menudo hasta 12 posiciones) para restringir el flujo durante el knockout o el lanzamiento de levadura.
Depender en gran medida de válvulas manuales conlleva importantes costes ergonómicos y laborales. Los operadores pasan demasiado tiempo recorriendo la bodega para abrir y cerrar líneas manualmente. El error humano aumenta el riesgo de errores de ruta, derrames accidentales o mezcla de productos químicos CIP con cerveza terminada. A medida que una cervecería aumenta el volumen de producción, la operación manual se convierte en un importante cuello de botella.
Las salas de cocción automatizadas requieren un accionamiento neumático confiable. Evalúe cuidadosamente la transición a actuadores de piñón y cremallera. Los actuadores de aire a resorte (de simple efecto) utilizan aire comprimido para abrir y un resorte mecánico para cerrar. Esto proporciona un mecanismo a prueba de fallas durante una pérdida de energía en la instalación, lo que garantiza que las líneas se cierren automáticamente. Los actuadores aire-aire (doble acción) utilizan aire comprimido para ambas acciones, ofreciendo un par más alto para asientos rígidos de PTFE pero careciendo de un sistema mecánico de seguridad.
La automatización moderna se basa en la integración de paneles de control. Estas unidades se montan directamente encima del actuador neumático. Albergan finales de carrera, electroválvulas y módulos de comunicación AS-i. Las partes superiores de control proporcionan retroalimentación en tiempo real al PLC central. El sistema sabe exactamente cuándo una válvula está abierta o cerrada, lo que permite la validación automática de rutas y evita costosos errores de transferencia incluso antes de que se encienda la bomba.
El diseño inadecuado de las tuberías crea graves trampas de contaminación. Debe comprender y aplicar las reglas de relación L/D (Longitud a Diámetro). Los estándares de la industria dictan mantener la relación L/D por debajo de 2:1. Esto significa que la longitud de cualquier ramal o callejón sin salida no debe exceder el doble del diámetro de la tubería principal. Si tiene una línea de 2 pulgadas, el tramo muerto no puede exceder las 4 pulgadas. Mantener las ramas cortas garantiza que los fluidos CIP barran el área de manera efectiva con suficiente velocidad para eliminar la tierra.
Una instalación incorrecta crea zonas muertas. El uso excesivo de adaptadores, reductores y codos innecesarios atrapa bacterias. Los fluidos CIP no pueden llegar a estas áreas ocultas con suficiente fuerza. Diseñe siempre tuberías con el recorrido más corto posible y el menor número de conexiones. Suelde directamente al cabezal principal siempre que sea posible para eliminar las grietas de las abrazaderas.
Las válvulas de 90 grados de cierre rápido amenazan la integridad de las tuberías. Las paradas repentinas en el flujo de fluido provocan golpes de ariete. La energía cinética del líquido en movimiento se convierte instantáneamente en un enorme pico de presión. Esta onda de choque viaja hacia atrás a través de las tuberías, dañando los sensores de presión, haciendo estallar las juntas de las abrazaderas y rompiendo las mangueras de transferencia.
Mitigue este riesgo de forma proactiva en el suelo del sótano. Utilice actuadores de cierre lento en líneas de gran diámetro. Ajuste los restrictores de escape en los actuadores neumáticos para amortiguar la velocidad de cierre. Asegurar un anclaje adecuado de la tubería para absorber la energía cinética. Los soportes y colgadores rígidos para tuberías evitan que las líneas vibren violentamente durante cambios repentinos de flujo o arranques de bombas.
La degradación del asiento ocurre naturalmente con el tiempo. Los buenos hábitos operativos prolongan significativamente la vida útil. El ciclo en seco crea una fricción severa. Operar el disco sin lubricación líquida rompe los elastómeros rápidamente. Nunca pruebe secuencias automatizadas en un sistema seco sin aplicar primero un lubricante de calidad alimentaria o agua corriente a través de las líneas.
Implementar un estricto programa de mantenimiento preventivo. Reemplace los asientos antes de que fallen por completo. Un asiento desgastado gotea producto al suelo. Peor aún, introduce cantidades microscópicas de oxígeno en el chorro de cerveza, provocando un rápido envejecimiento y malos sabores a cartón. Realice un seguimiento de los ciclos CIP y los choques térmicos para determinar el intervalo de reemplazo óptimo para su instalación específica, registrando cada cambio de asiento en una base de datos central de mantenimiento.
El abastecimiento de componentes requiere una investigación estricta. Un proveedor acreditado de válvulas sanitarias para cervecerías debe proporcionar informes de pruebas de materiales (MTR) detallados. Estos documentos rastrean la composición química exacta del acero inoxidable hasta el lote de calor original en la fundición. Necesita pruebas de cumplimiento del diseño higiénico para pasar las inspecciones sanitarias locales y las auditorías de seguridad alimentaria.
Busque la certificación de Normas Sanitarias 3-A. Esto garantiza que la geometría interna cumpla con los requisitos de higiene de grado lácteo. Asegúrese de que todos los asientos de elastómero vengan con certificados de cumplimiento de la FDA. El uso de caucho industrial que no cumple con las normas corre el riesgo de filtrar compuestos tóxicos o sabores desagradables en la cerveza. Nunca acepte componentes sin la documentación adecuada.
Evaluar las capacidades logísticas del proveedor. Tenga en cuenta su inventario de asientos, manijas y accesorios de actuador de repuesto. Un componente roto detiene la producción inmediatamente. Necesita un proveedor que almacene kits de reparación a nivel nacional para su envío inmediato al día siguiente. Los largos plazos de entrega de repuestos básicos provocan retrasos inaceptables durante la temporada alta de elaboración de cerveza.
El soporte de ingeniería confiable ayuda con el dimensionamiento y la resolución de problemas. Un buen proveedor revisa los esquemas de su tubería. Recomiendan los valores correctos de Cv y los requisitos de par de actuación en función de su dinámica de fluidos específica. Le ayudan a evitar costosos errores de especificación antes de que los instaladores de tuberías comiencen la instalación.
Audite los esquemas de tuberías actuales para identificar y eliminar tramos muertos que excedan la relación L/D de 2:1.
Revise sus concentraciones de productos químicos CIP y temperaturas de funcionamiento para garantizar la compatibilidad con sus asientos de elastómero actuales.
Solicite cotizaciones respaldadas por MTR de proveedores examinados para garantizar la trazabilidad del material para todas las instalaciones nuevas.
Establezca un programa de mantenimiento preventivo para reemplazar los asientos de elastómero antes de que la fricción y los ciclos térmicos provoquen su falla.
Actualice las manijas manuales a actuadores neumáticos en líneas de transferencia de alto tráfico para reducir la fatiga del operador y los errores de ruta.
R: El EPDM sirve como estándar industrial para la mayoría de las aplicaciones de cervecería. Maneja mosto, cerveza y productos químicos CIP estándar de manera efectiva hasta 275 °F. Para procesos SIP de alta temperatura, la silicona ofrece una mejor resistencia térmica. El PTFE funciona mejor para productos químicos altamente agresivos o líneas de dosificación de sabores donde la pérdida de sabor es una preocupación.
R: Evite el ciclismo en seco a toda costa. Operar la válvula sin líquido crea una fricción severa que rompe el asiento de elastómero. Asegúrese de una alineación adecuada durante la instalación para evitar el desgaste desigual del disco. Cumpla estrictamente con un programa de mantenimiento preventivo basado en la frecuencia de CIP y el ciclo térmico de sus instalaciones.
R: Los programas de mantenimiento preventivo dependen en gran medida de la frecuencia de CIP, la concentración química y el ciclo térmico. Generalmente, debes reemplazar los asientos cada 12 a 24 meses. Las líneas SIP de alta temperatura o las líneas que utilizan cáusticos fuertes requieren reemplazos más frecuentes debido a la degradación acelerada del elastómero.
R: Si bien es técnicamente posible, las válvulas con bridas generalmente se reservan para servicios públicos más grandes y entradas principales de agua. Se prefieren conexiones de triple abrazadera o de soldadura a tope para líneas CIP estándar. Reducen las grietas internas, minimizan el riesgo de acumulación de microbios y son mucho más fáciles de limpiar de forma eficaz.
R: Un proveedor confiable debe proporcionar informes de prueba de materiales (MTR) para todos los componentes de acero inoxidable para verificar la composición química del metal. También deben proporcionar certificados de cumplimiento de la FDA para asientos de elastómero y certificados sanitarios 3-A para verificar que el equipo cumple con estrictos estándares de diseño higiénico.
R: Sí. Los extremos personalizados reducen la necesidad de múltiples adaptadores al acoplar diferentes estándares de equipos o tuberías heredadas. La eliminación de los adaptadores elimina directamente los tramos muertos y los posibles puntos de contaminación. Esto garantiza un sistema de tuberías más higiénico y mejora la dinámica general del flujo de fluidos.


