

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-21 Origen:Sitio


En el procesamiento de alimentos y bebidas, las conexiones de los extremos de las válvulas dictan directamente el tiempo de inactividad por mantenimiento, la eficacia del saneamiento y la integridad de las tuberías. Los ingenieros de planta se enfrentan a un constante acto de equilibrio. Debe sopesar la necesidad de una reconfiguración rápida de la línea y la accesibilidad a la limpieza fuera del lugar (COP) frente a las demandas de las instalaciones permanentes de alta presión que dependen estrictamente de los protocolos de limpieza in situ (CIP). Las limitaciones espaciales, el riesgo de tramos muertos higiénicos y posibles fallos en las juntas complican este proceso de especificación. La especificación incorrecta de una conexión genera mano de obra de mantenimiento excesiva, comprometer la seguridad del producto y paradas de línea no planificadas. Esta guía proporciona una evaluación técnica de las compensaciones operativas entre conexiones sujetas y soldadas. Examinamos las tolerancias mecánicas, la dinámica de fluidos y los requisitos de mantenimiento para ayudarle a especificar la arquitectura correcta para su entorno de procesamiento.
Las conexiones Tri-clamp priorizan la modularidad y el desmontaje rápido, lo que las convierte en el estándar para sistemas que requieren inspección manual frecuente, COP o cambios de producto.
Las conexiones soldadas a tope ofrecen una integridad estructural superior, un espacio compacto y eliminan las grietas externas, lo que sirve como la opción óptima para líneas permanentes de alta presión que utilizan sistemas CIP automatizados.
La válvula de mariposa sanitaria de 3 piezas soldada a tope cierra la brecha entre la permanencia y la capacidad de servicio, permitiendo el reemplazo del asiento interno sin cortar la válvula de la tubería.
Seleccionar la conexión final adecuada requiere una auditoría exhaustiva de los parámetros operativos de sus instalaciones. Una válvula de mariposa sanitaria para procesamiento de alimentos debe alinearse con sus protocolos de limpieza, requisitos de presión y programas de mantenimiento específicos. El éxito de la instalación depende de hacer coincidir las propiedades mecánicas de la válvula con las realidades físicas del piso de procesamiento. Los ingenieros no pueden confiar en conjeturas al diseñar sistemas de manejo de fluidos. Debe evaluar las condiciones exactas que experimentará la válvula durante los ciclos de producción y saneamiento.
La función principal de cualquier componente sanitario es prevenir el refugio de bacterias. Debe evaluar la dependencia de la instalación del CIP automatizado versus el COP manual. Los sistemas CIP requieren rutas de flujo suaves e ininterrumpidas para mantener la velocidad del fluido y garantizar el contacto químico con todas las superficies internas. Las conexiones soldadas destacan aquí al eliminar por completo las uniones. Las instalaciones que dependen de COP requieren conexiones que los operadores puedan romper rápidamente. Los accesorios Tri-clamp brindan esta accesibilidad pero introducen una junta mecánica que requiere una alineación precisa para evitar grietas donde se puede acumular el producto. Una férula desalineada crea una repisa microscópica. Este saliente interrumpe el flujo laminar de los productos químicos de limpieza, dejando depósitos de suciedad y provocando pruebas fallidas de hisopo.
Las líneas de proceso manejan diversos grados de tensión mecánica y térmica. Las líneas de transferencia de alta presión o los sistemas de enrutamiento de fluidos viscosos ejercen una fuerza significativa en las conexiones de las válvulas. Debe evaluar la presión máxima de la línea y la viscosidad del fluido. La esterilización a alta temperatura (SIP) introduce ciclos térmicos severos. Las juntas de acero inoxidable y elastómero se expanden y contraen a diferentes velocidades durante SIP. Este estrés térmico compromete las uniones mecánicas con el tiempo. Las conexiones soldadas permanentes resisten inherentemente presiones más altas y ciclos térmicos severos sin riesgo de separación de juntas o extrusión de juntas. Las conexiones con abrazadera requieren un control constante para garantizar que la expansión térmica no afloje el agarre mecánico de la tuerca de mariposa.
La agilidad operativa a menudo dicta las opciones de conexión. Determine con qué frecuencia se debe averiar la tubería. Las instalaciones que ejecutan múltiples SKU de productos a través del mismo colector requieren cambios frecuentes de productos, operaciones de limpieza e inspecciones internas de rutina. Las conexiones modulares permiten a los equipos de mantenimiento reconfigurar las rutas de flujo o cambiar válvulas en minutos. Las instalaciones permanentes restringen esta flexibilidad. Requieren líneas dedicadas para productos específicos o tiempos de inactividad prolongados para modificar la arquitectura de las tuberías. Para determinar sus requisitos de flexibilidad, siga estos pasos de evaluación:
Revise el cronograma de producción para identificar la frecuencia de cambios de producto por semana.
Audite los registros de mantenimiento históricos para determinar con qué frecuencia los operadores inspeccionan manualmente los asientos de las válvulas internas.
Identifique cualquier segmento de tubería designado para futura expansión o redireccionamiento dentro del próximo año fiscal.
Calcule el costo del tiempo de inactividad requerido para cortar y volver a soldar una línea permanente versus el costo del reemplazo rutinario de juntas.
Los patines de procesamiento modernos incluyen una amplia funcionalidad en una superficie mínima. Debe evaluar el espacio físico disponible alrededor de cada instalación de válvula. Las abrazaderas mecánicas requieren espacio radial para que los operadores manipulen el mecanismo de sujeción y apliquen herramientas. En matrices de tuberías densas, es posible que este espacio libre simplemente no exista. Las juntas soldadas proporcionan un perfil permanente muy compacto que permite que las tuberías corran más juntas. Esto optimiza la huella general del equipo de procesamiento. Al diseñar un patín nuevo, los ingenieros deben tener en cuenta el radio de giro de una llave o el espacio físico que un técnico necesita para retirar de forma segura un cuerpo de válvula pesado de un colector sujeto.
La válvula de mariposa sanitaria de triple abrazadera representa el estándar de la industria para el enrutamiento modular de fluidos. Su diseño permite la integración inmediata en tuberías existentes sin modificaciones permanentes. Utiliza un sistema de férula estandarizado para lograr un sello higiénico. Este tipo de conexión domina los sectores lácteo, cervecero y farmacéutico debido a su mecánica sencilla y su rendimiento confiable en condiciones de funcionamiento estándar.
El conjunto de triple abrazadera consta de dos férulas con bridas, una junta de elastómero especializada y una abrazadera mecánica. El cuerpo de la válvula presenta casquillos integrados que encajan perfectamente con los casquillos correspondientes en las tuberías contiguas. La junta se asienta dentro de las caras ranuradas de los casquillos. A medida que la abrazadera se aprieta, comprime las férulas juntas. Esto obliga a la junta a formar un sello sanitario al ras a lo largo del diámetro interno de la tubería. Este mecanismo proporciona un control confiable del flujo de un cuarto de vuelta mientras mantiene un límite higiénico. La abrazadera en sí generalmente presenta un diseño de bisagra simple o doble, asegurada por una tuerca de mariposa o una tuerca hexagonal para aplicaciones de torque más alto.
La integridad de una conexión sujeta con abrazadera depende completamente de la junta de elastómero. Es obligatorio hacer coincidir el material de la junta con el fluido del proceso. Siguen siendo necesarias comprobaciones rutinarias de alineación de las juntas. Los operadores deben asegurarse de que los casquillos se alineen perfectamente para mantener un paso de flujo limpio y evitar que la junta sobresalga en el flujo del producto. Una junta extruida crea una presa dentro de la tubería, lo que provoca turbulencias y atrapa partículas.
Material elastómero | Rango de temperatura | Compatibilidad química | Mejor caso de uso de aplicación |
|---|---|---|---|
EPDM | -30°F a 300°F | Excelente para agua, vapor y cáusticos CIP estándar. Pobre con aceites. | Líneas de transferencia de lácteos, enrutamiento de mosto cervecero, procesamiento acuoso en general. |
FKM (Vitón) | -20°F a 400°F | Resistencia superior a aceites, grasas y fluidos de alta temperatura. | Procesamiento de aceites comestibles, productos lácteos ricos en grasas, líneas de extractos de sabores. |
PTFE (teflón) | -100°F a 500°F | La más amplia resistencia química. Carece de memoria, requiere un torque cuidadoso. | Dosificación química agresiva, entornos SIP de alta temperatura. |
Silicona | -80°F a 400°F | Maneja bien las temperaturas extremas. Se degrada bajo cáusticos fuertes. | Circuitos de agua de alta pureza, líneas de aire sanitario de baja presión. |
El principal beneficio de las conexiones con abrazaderas es la facilidad de servicio. El personal de mantenimiento logra un desmontaje sin herramientas o con pocas herramientas, lo que garantiza acceso interno inmediato al disco de la válvula y a las superficies de asiento. Esta alta modularidad permite a los ingenieros redirigir las líneas de proceso de manera eficiente durante las actualizaciones de las instalaciones o los turnos de producción estacionales. La inspección visual se convierte en una tarea simplificada. Los equipos de control de calidad pueden validar la eficacia de la limpieza sin necesidad de equipos especializados ni tiempos de inactividad prolongados. Si un asiento de válvula falla durante una producción, un técnico puede cambiar todo el conjunto de válvula en menos de diez minutos, minimizando la pérdida de producto y manteniendo la línea en movimiento.
A pesar de su flexibilidad, las conexiones con abrazaderas introducen vulnerabilidades mecánicas específicas. Siguen siendo susceptibles al aflojamiento inducido por vibraciones, particularmente cuando se instalan cerca de bombas de desplazamiento positivo o tanques de mezcla de alta velocidad. Apretar demasiado la abrazadera presenta un riesgo importante. Una compresión excesiva obliga a la junta a extruirse hacia la ruta del flujo, creando tramos muertos, alterando la dinámica de fluidos y proporcionando un punto de refugio para las bacterias. Los conjuntos con abrazadera poseen un umbral de presión general más bajo en comparación con sus equivalentes soldados. También requieren un espacio físico adecuado alrededor de la válvula para operar el mecanismo de sujeción de manera segura.
Las válvulas de mariposa con abrazadera destacan en entornos que exigen una gran agilidad operativa. Sirven como la opción óptima para líneas de transferencia de lácteos donde la validación COP diaria es obligatoria. Los colectores de elaboración de cerveza artesanal los utilizan ampliamente para encaminar el mosto y la cerveza entre recipientes de fermentación temporales. Cualquier instalación que ejecute cambios de SKU de alta frecuencia se beneficia enormemente de las capacidades rápidas de avería y reconfiguración de las conexiones sanitarias sujetas. Los carros de bomba portátiles y los patines de filtración temporales dependen exclusivamente de estas conexiones modulares para interactuar con diferentes partes de la planta.
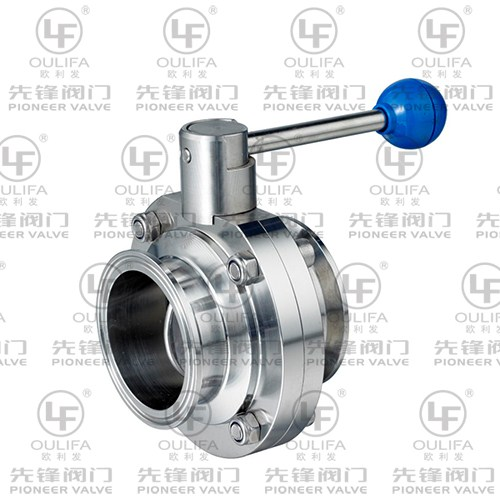
Para aplicaciones que exigen permanencia absoluta y máxima integridad estructural, las conexiones soldadas proporcionan una solución sin concesiones. Estas válvulas se integran directamente en la infraestructura de tuberías, creando una ruta de flujo continua e ininterrumpida. Los ingenieros de planta especifican conexiones soldadas cuando la confiabilidad del sistema supera la necesidad de modularidad.
La instalación de una válvula soldada implica fusionar los extremos de la válvula directamente al tubo adyacente. Este proceso utiliza soldadura orbital para garantizar una costura de soldadura precisa, repetible y completamente penetrada. El resultado es una ruta de flujo continua y sin grietas que elimina por completo las uniones mecánicas. El cuerpo de la válvula se convierte en un componente estructural de la tubería. Proporciona un accionamiento confiable de un cuarto de vuelta sin riesgo de fugas externas o separación de juntas. El proceso de soldadura orbital requiere un estricto cumplimiento de los estándares metalúrgicos para evitar la oxidación y garantizar un acabado interno sanitario.
Corte la tubería de acero inoxidable perfectamente cuadrada con una herramienta especializada para refrentar tuberías.
Limpie los extremos del tubo y los extremos soldados de la válvula con alcohol isopropílico de alta pureza para eliminar todos los aceites de mecanizado.
Purgue el diámetro interno de la tubería y la válvula con gas argón de alta pureza para desplazar el oxígeno.
Ejecute la soldadura orbital utilizando un cabezal de soldadura programado para garantizar una entrada de calor y una velocidad de desplazamiento constantes.
Inspeccione la costura de soldadura interna utilizando un boroscopio para verificar la penetración total y la porosidad cero.
Históricamente, las válvulas soldadas presentaban un importante desafío de mantenimiento. Reemplazar los sellos internos requirió cortar toda la válvula de la línea. La válvula de mariposa sanitaria de soldadura a tope de 3 piezas resuelve este problema. Este diseño aísla el cuerpo de la válvula central de las piezas finales soldadas mediante pernos de alta resistencia. Los equipos de mantenimiento retiran la sección central del cuerpo para reemplazar el asiento interno y el disco mientras los extremos soldados permanecen fijados permanentemente a la tubería. Esta arquitectura permite un verdadero mantenimiento en línea sin necesidad de cortar, purgar o volver a soldar las tuberías. Ofrece los beneficios estructurales de un sistema soldado con la capacidad de servicio de un componente modular.
Las conexiones soldadas ofrecen la máxima rigidez estructural. Ofrecen una resistencia excepcional a la vibración de la línea y a los golpes de ariete. Al eliminar las abrazaderas externas y las grietas mecánicas, mejoran significativamente la higiene del lavado externo. El polvo y los líquidos de lavado no tienen dónde acumularse en el exterior liso de una junta soldada. Estas válvulas demuestran un rendimiento superior en entornos de alta presión y resisten los agresivos ciclos térmicos asociados con los protocolos SIP diarios. Proporcionan un espacio de instalación muy compacto, lo que los hace ideales para matrices de tuberías densas y plataformas de servicios complejos donde el espacio es absolutamente escaso.
La principal barrera para la adopción de válvulas soldadas es la complejidad de la instalación inicial. El proceso requiere equipo de soldadura orbital especializado, espacio suficiente para que el cabezal de soldadura gire alrededor de la tubería y mano de obra certificada para ejecutar las soldaduras correctamente. Los sistemas soldados carecen de flexibilidad. Modificar la arquitectura de la línea o reemplazar un cuerpo de válvula completamente defectuoso requiere cortar la tubería, purgar la línea con argón y ejecutar nuevas soldaduras. Esto da como resultado un importante tiempo de inactividad planificado. No se puede simplemente soltar una válvula soldada para eliminar una obstrucción grave de la línea; debe confiar completamente en sistemas de limpieza automatizados u operaciones de raspado.
Las válvulas de mariposa soldadas pertenecen a entornos de proceso continuo y permanente. Son el estándar para el encaminamiento de ingredientes de alta viscosidad donde presiones elevadas en la línea comprometerían las uniones sujetas. Las líneas permanentes de servicios públicos, los colectores de suministro CIP y los circuitos de distribución de agua purificada dependen de conexiones soldadas para mantener la integridad absoluta del sistema. Las instalaciones que operan procesos de flujo continuo sin reconfiguraciones de línea planificadas se benefician más de esta arquitectura permanente. Las panaderías comerciales a gran escala y las plantas embotelladoras de bebidas de gran volumen utilizan colectores soldados para garantizar una producción ininterrumpida las 24 horas del día, los 7 días de la semana.
Para especificar la conexión correcta de la válvula, los ingenieros deben evaluar las compensaciones técnicas entre varias categorías operativas críticas. La elección afecta la dinámica de fluidos, la utilización del espacio físico y los flujos de trabajo de mantenimiento a largo plazo. Comprender los matices de una válvula de mariposa sanitaria de triple abrazadera frente a una válvula de mariposa soldada a tope garantiza que sus sistemas de manipulación de fluidos cumplan con estrictos estándares de higiene y, al mismo tiempo, optimicen los flujos de trabajo operativos diarios.
Una soldadura orbital perfectamente ejecutada proporciona un paso de flujo completamente nivelado y sin obstrucciones. El diámetro interior de la válvula coincide exactamente con el del tubo. Esto garantiza un flujo laminar suave y una velocidad óptima del fluido CIP. Las conexiones sujetas introducen variables. Incluso con una instalación adecuada, el espacio microscópico entre los casquillos y la posibilidad de intrusión de la junta alteran la dinámica del flujo. Las abrazaderas desalineadas crean turbulencias y caídas de presión localizadas. Esta turbulencia dificulta la acción de corte mecánico necesaria para una limpieza CIP eficaz, lo que puede dejar depósitos de biopelícula a la sombra de la junta extruida.
La utilización del espacio difiere drásticamente entre los dos tipos de conexión. Los conjuntos con abrazaderas presentan un perfil exterior voluminoso. La propia abrazadera se extiende radialmente hacia afuera de la tubería y los operadores requieren espacio adicional para manipular la tuerca de mariposa o el perno de sujeción. Las instalaciones soldadas ofrecen un perfil optimizado que ahorra espacio. El diámetro exterior de la conexión apenas supera el diámetro del propio tubo. Esto permite a los ingenieros diseñar tramos de tuberías paralelos y muy compactos dentro de patines de equipo ajustados, maximizando el uso del espacio disponible.
La distribución del trabajo para estas válvulas sigue trayectorias opuestas. Las válvulas con abrazadera requieren un tiempo de configuración inicial mínimo, pero exigen horas continuas de mantenimiento de por vida para inspecciones rutinarias de sellos, comprobaciones de alineación de juntas y limpieza manual. Las válvulas soldadas requieren importantes horas de mano de obra inicial para soldadura orbital, purga de argón e inspección de soldadura. Una vez instalados, prácticamente no requieren mantenimiento externo. Los reemplazos de asientos internos se realizan de manera eficiente a través del diseño del cuerpo de 3 piezas, lo que mantiene al mínimo la mano de obra de mantenimiento a largo plazo.
Los modos de falla varían significativamente. Los sistemas con abrazaderas generalmente fallan debido a la fatiga de la abrazadera, el aflojamiento inducido por vibraciones o la degradación del elastómero causada por ciclos térmicos. Estos fallos provocan fugas externas o faltas de higiene internas. Los sistemas soldados fallan principalmente debido a una mala instalación inicial, específicamente a la porosidad de la soldadura o a la falta de penetración. Una soldadura orbital pasivada y correctamente ejecutada proporciona integridad estructural permanente. Elimina el riesgo de fugas espontáneas causadas por vibraciones mecánicas, picos de presión o impactos físicos accidentales de los equipos de la planta.
Parámetro técnico | Conexión de triple abrazadera | Conexión de soldadura a tope |
|---|---|---|
Modularidad y flexibilidad | Alto. Rápido desmontaje y reconfiguración. | Bajo. Instalación permanente que requiere corte de tubería para modificar. |
Complejidad de instalación | Bajo. Requiere herramientas manuales básicas y alineación estándar. | Alto. Requiere equipo de soldadura orbital y mano de obra certificada. |
Tolerancia a la presión y la vibración | Moderado. Susceptible a aflojarse bajo fuertes vibraciones. | Excelente. Máxima rigidez estructural y retención de presión. |
Ruta de flujo higiénica | Bien. Depende de la perfecta alineación y torsión de la junta. | Superior. Superficie interna ininterrumpida y sin grietas. |
Perfil de mantenimiento | Controles conjuntos frecuentes y validación COP manual. | Mantenimiento externo mínimo; se basa en CIP automatizado. |
Huella Física | Voluminoso. Requiere espacio radial para la manipulación de la abrazadera. | Compacto. Perfil aerodinámico ideal para derrapes densos. |
Resistencia al ciclo térmico (SIP) | Moderado. Las juntas pueden sobresalir o perder memoria con el tiempo. | Excelente. Las uniones soldadas se expanden uniformemente sin fugas. |
Las instalaciones de procesamiento modernas rara vez operan bajo una filosofía de diseño única y rígida. Muchas aplicaciones requieren un enfoque combinado, aprovechando las fortalezas de las conexiones permanentes y modulares dentro del mismo conjunto de tuberías. Personalizar las conexiones de sus válvulas le permite diseñar soluciones adaptadas a zonas específicas dentro de su planta.
Los ingenieros utilizan con frecuencia configuraciones personalizadas, como válvulas híbridas Weld x Clamp. Este enfoque le permite fijar permanentemente un lado de la válvula a un colector primario o a la salida del tanque mediante soldadura orbital, lo que garantiza la máxima integridad estructural en la fuente. El lado opuesto presenta una férula estándar, lo que lo deja modular para conectar mangueras, carretes temporales o integrarse con otras conexiones de unión sanitaria como SMS o DIN. Esta arquitectura híbrida proporciona un punto de anclaje seguro al tiempo que mantiene la agilidad operativa en sentido descendente. Evita que los operadores desconecten accidentalmente el lado equivocado de una válvula de aislamiento crítica durante el mantenimiento de rutina.
La ejecución de configuraciones personalizadas requiere la colaboración con un socio de fabricación capaz. Al investigar a un proveedor de válvulas para procesamiento de alimentos , evalúe sus capacidades de ingeniería más allá de las ofertas del catálogo estándar. Un proveedor sólido debe proporcionar dimensiones personalizadas de extremo a extremo para adaptarse perfectamente a los espacios de tubería existentes. Deben ofrecer compuestos elastómeros específicos adaptados a sus fluidos de proceso únicos y proporcionar paquetes de actuación automatizados de un cuarto de vuelta preconfigurados para su red de control. La personalización de la conexión de válvulas sanitarias garantiza que el hardware se adapte a sus instalaciones, en lugar de obligar a sus instalaciones a adaptarse al hardware estándar.
El estricto cumplimiento normativo sigue siendo innegociable independientemente del tipo de conexión seleccionado. Asegúrese de que los cuerpos de válvula elegidos, los extremos soldados y los elastómeros asociados cumplan con los estándares integrales de la industria. Exija informes de prueba de materiales (MTR) completos para todos los componentes de acero inoxidable para verificar la composición metalúrgica exacta. Confirme que todas las superficies mojadas y las juntas de elastómero cumplan con los estándares sanitarios 3-A y los requisitos del Título 21 de FDA CFR. La documentación adecuada es esencial para pasar las auditorías de las instalaciones y validar la integridad higiénica de la línea de procesamiento. Al revisar los MTR, verifique que los números de calor coincidan con los sellos físicos en los cuerpos de las válvulas y verifique el contenido de carbono para garantizar la verdadera especificación 316L.
La implementación de cualquiera de los tipos de conexión introduce riesgos mecánicos específicos. La ingeniería proactiva y el estricto cumplimiento de las mejores prácticas de instalación mitigan estas vulnerabilidades y garantizan la confiabilidad del sistema a largo plazo. Ignorar estos riesgos conduce a fallas prematuras de los componentes y costosos eventos de contaminación del producto.
Las instalaciones soldadas no perdonan la mala ejecución. Una purga inadecuada de argón durante el proceso de soldadura provoca oxidación, comúnmente conocida como azúcar, en el diámetro interno de la tubería. Esto crea un grave peligro higiénico. Debe aplicar un estricto control de los parámetros de la soldadura orbital, garantizando una entrada de calor y una velocidad de desplazamiento constantes. Después de la instalación, es obligatoria la pasivación posterior a la soldadura con soluciones de ácido cítrico o nítrico. La pasivación restaura la capa protectora de óxido de cromo en el acero inoxidable, evitando la formación de rojeces y asegurando un paso de flujo completamente sanitario. Si no se pasiva, la zona afectada por el calor queda susceptible a una rápida corrosión por los productos químicos CIP.
La falla del elastómero sigue siendo la principal causa de contaminación en los sistemas sujetos a abrazaderas. Debe establecer programas estrictos de mantenimiento preventivo para el reemplazo de juntas según las horas de funcionamiento y la frecuencia de los ciclos térmicos, en lugar de esperar a que se produzcan fugas visibles. Realice comprobaciones periódicas de alineación de las juntas para garantizar que los casquillos permanezcan perfectamente paralelos. Utilice herramientas limitadoras de torsión durante el montaje. La estandarización del par aplicado a la abrazadera evita que los operadores comprima demasiado la junta, eliminando así el riesgo de extrusión de elastómero en el flujo de producto. Capacite a su personal de mantenimiento para reconocer los signos de fatiga de la junta, como endurecimiento, agrietamiento o pérdida de elasticidad.
Modo de falla común | Causa principal | Estrategia de mitigación de campo |
|---|---|---|
Fuga externa en la abrazadera | Vibración que afloja la tuerca de mariposa o fatiga por ciclos térmicos. | Instale abrazaderas de alta presión de doble bisagra y aplique compuestos bloqueadores de roscas. |
Extrusión de juntas internas | El operador aprieta demasiado la abrazadera durante el reensamblaje. | Implemente llaves dinamométricas ajustadas según las especificaciones del fabricante del elastómero. |
Corrosión de la costura de soldadura (Rouge) | Falta de pasivación post-soldadura o mala purga de argón. | Exigir inspecciones con boroscopio y estrictos protocolos de pasivación química. |
Unión de disco de válvula | Desalineación de la tubería que genera tensión lateral en el cuerpo de la válvula. | Asegúrese de que el soporte del colgador de tuberías sea adecuado y una alineación precisa antes de apretar las conexiones. |
La decisión entre conexiones de triple abrazadera y de soldadura a tope requiere hacer coincidir las propiedades mecánicas de la conexión con la filosofía operativa específica de su tubería. Los conjuntos de triple abrazadera ganan decisivamente en escenarios que exigen agilidad, COP frecuentes e inspecciones visuales rápidas. Las instalaciones de soldadura a tope brindan una permanencia inigualable, un diseño que ahorra espacio e integridad estructural para entornos CIP de alta presión. Audite los protocolos de limpieza, los requisitos de presión, las limitaciones espaciales y la frecuencia histórica de modificaciones de las líneas de sus instalaciones. Predeterminado a conexiones con abrazadera para líneas de contacto con el producto que requieren inspección o reconfiguración frecuente. Especifique conexiones soldadas para líneas de servicios públicos permanentes, circuitos de suministro CIP o procesos de flujo continuo donde la rigidez estructural es primordial.
Mapee sus diagramas actuales de tuberías e instrumentación para identificar qué segmentos de tuberías específicos requieren modularidad versus permanencia.
Audite sus conexiones con abrazaderas existentes para detectar signos de exceso de ajuste, extrusión de juntas o fatiga por vibración.
Evalúe la capacidad de su equipo de mantenimiento para la soldadura orbital interna versus su disponibilidad para las inspecciones manuales de rutina de las juntas.
Consulte con su proveedor de válvulas para especificar configuraciones híbridas personalizadas Weld x Clamp para puntos de transición en sus patines de procesamiento.
Establezca una hoja de especificaciones de torque estandarizada para todas las conexiones sujetas con abrazaderas en función de los materiales elastómeros específicos utilizados en su planta.
R: Las conexiones soldadas soportan presiones significativamente más altas, que a menudo superan los 150 PSI, según el esquema de tubería y el diseño del cuerpo de la válvula. Las conexiones de triple abrazadera suelen tener una clasificación más baja, a menudo entre 100 y 130 PSI. Presiones más altas en sistemas con abrazaderas corren el riesgo de separar las férulas o extruir la junta de elastómero fuera de la junta.
R: Sí. El diseño de 3 piezas presenta un cuerpo de válvula central atornillado entre dos piezas finales soldadas. El personal de mantenimiento retira los pernos y desliza el cuerpo central hacia afuera para reemplazar el asiento interno y el disco. Los extremos soldados permanecen unidos permanentemente a la tubería, eliminando la necesidad de cortar o volver a soldar.
R: La frecuencia de reemplazo depende de las condiciones de operación, incluida la exposición a sustancias químicas, los ciclos térmicos y la presión de la línea. Los entornos de alto estrés requieren reemplazos mensuales, mientras que las líneas ambientales estándar pueden durar seis meses. Establezca un programa de mantenimiento preventivo basado en inspecciones de rutina en lugar de esperar a que aparezca una fuga o falla visible.
R: Las conexiones Tri-clamp requieren un espacio radial alrededor de la tubería para que los operadores puedan manipular la abrazadera y aplicar herramientas. En plataformas de tuberías muy densas donde las tuberías corren muy juntas, es posible que no exista este espacio libre. Las conexiones soldadas ofrecen un perfil compacto, lo que permite tramos de tubería paralelos más estrechos y espacios de equipo más pequeños.
R: No. Las válvulas soldadas son más fáciles de limpiar internamente utilizando sistemas automatizados de limpieza in situ (CIP) porque proporcionan una ruta de flujo perfectamente nivelada y sin grietas. No se pueden desmontar fácilmente para realizar una limpieza manual fuera del lugar (COP) o una inspección visual, que algunos procesos específicos requieren para su validación.
R: Una configuración híbrida ofrece lo mejor de ambas arquitecturas. Le permite soldar la válvula de forma permanente y segura a un colector o tanque principal, dejando el lado aguas abajo modular con una abrazadera. Esto facilita la conexión de mangueras, carretes o equipos de enrutamiento temporales durante los cambios de producto.
R: Sí, ambos tipos de conexión cumplen con los estándares sanitarios 3-A siempre que estén fabricados con materiales compatibles, tengan acabados superficiales internos adecuados y se instalen correctamente. Una instalación adecuada elimina los tramos muertos y garantiza una completa capacidad de drenaje de la tubería.


